Почему инвертор стал стандартом для домашней мастерской
Трансформаторные аппараты прошлого века давно проиграли битву за гараж. Инверторные источники питания выдают стабильную дугу даже при просадках в сети, весят в разы меньше и позволяют варить тонкий металл без прожогов. Для новичка это решает главную проблему — страх испортить заготовку.
Компактный корпус с ручкой для переноски и функциями защиты от перегрева превращает обучение в предсказуемый процесс. Вы просто выставляете ток под толщину электрода и ведете шов, а электроника сама корректирует вольт-амперную характеристику.
Ключевые параметры выбора: на что смотреть в первую очередь
Первое, что бросается в глаза при изучении рынка, — разброс цен и характеристик. Не гонитесь за максимальным током в 250 ампер: для бытовых задач и обучения сварке в гараже хватает диапазона 160–200 А. Этого достаточно для электродов диаметром до 4 мм и металла толщиной до 5 мм.
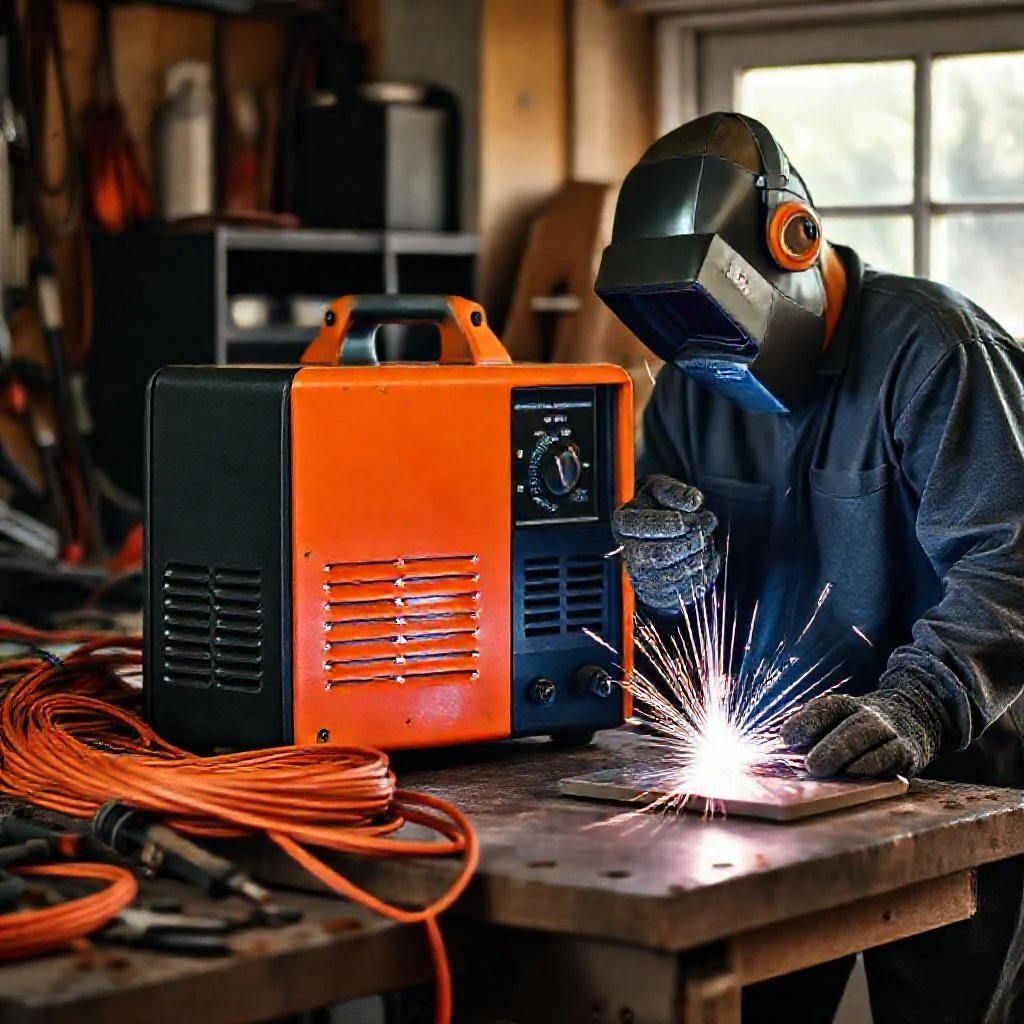
Обратите внимание на показатель ПВ (продолжительность включения). Если аппарат имеет ПВ 60% при 160 А, это значит, что из десяти минут работы шесть можно варить непрерывно, а четыре — давать технике остыть. Дешевые модели часто греются быстрее, что раздражает в процессе.
- Напряжение питания: однофазные 220 В подходят для квартиры и дачи, но требуют стабильной проводки.
- Антиприлипание: функция, которая снижает ток при залипании электрода, спасая нервы и заготовку.
- Hot Start: автоматический импульс для легкого поджига в начале шва.
- Вес и габариты: аппарат до 4 кг можно носить на плече, не уставая.
Настройка под себя: от силы тока до угла наклона
Новички часто совершают ошибку, выкручивая регулятор на максимум. Сила тока подбирается эмпирически: для электрода 3 мм стартуйте со 100–120 А, для 4 мм — со 140–160 А. Слишком высокий ток дает широкий шов и подрезы, слишком низкий — наплывы и отсутствие провара.
Полярность подключения также важна. Для большинства рутиловых и основных электродов применяется обратная полярность (электрод в плюс, масса в минус), но для некоторых марок нужна прямая. Всегда читайте инструкцию к расходникам, чтобы не гадать, почему дуга ведет себя странно.
Хороший сварщик — не тот, кто варит на пределе возможностей аппарата, а тот, кто чувствует металл на минимально достаточном токе.
Практика первого шва: техника ведения и типичные ошибки
Начинайте с вертикальных и горизонтальных валиков на ненужном куске металла. Движения могут быть поступательными с небольшой амплитудой или елочкой, но главное — держать дугу короткой. Длинная дуга разбрызгивает металл и не дает нужного проплавления.
Скорость ведения электрода подбирается так, чтобы ширина шва была в 2–3 раза больше диаметра стержня. Если вы движетесь слишком быстро, получаются узкие валики с шлаковыми включениями; слишком медленно — прожог и деформация детали.
Уход за оборудованием и безопасность в гараже
Инвертор не любит пыль и влагу. После работы продувайте корпус сжатым воздухом и храните аппарат в сухом месте. Регулярно проверяйте целостность изоляции кабелей и зачищайте клеммы массы — плохой контакт приводит к перегреву и нестабильной дуге.
Безопасность начинается с маски-хамелеон и краг. Не варите в синтетической одежде, она плавится от искр. Обеспечьте вентиляцию: дым от электродов содержит оксиды металлов, которые вредны для дыхания, особенно в замкнутом пространстве.
- Используйте маску с степенью затемнения 9–13, регулируя под ток.
- Держите огнетушитель рядом с рабочей зоной.
- Не сваривайте емкости из-под топлива без специальной подготовки.
Соблюдение этих простых правил продлевает жизнь инвертору и сохраняет здоровье. А уверенность приходит с каждым новым проваренным стыком — главное, не бросать практику после первых брызг.
Параметры выбора и настройки сварочного инвертора для начинающих
| Параметр | Рекомендация для новичка | Пояснение из статьи |
|---|---|---|
| Сварочный ток | 160–200 А | Для бытовых задач и обучения в гараже достаточно диапазона 160–200 А; хватает для электродов до 4 мм и металла до 5 мм. Не гнаться за 250 А. |
| ПВ (продолжительность включения) | 60% при 160 А | Из десяти минут работы шесть можно варить непрерывно, четыре — давать технике остыть. Дешёвые модели греются быстрее. |
| Напряжение питания | Однофазное 220 В | Подходит для квартиры и дачи, но требует стабильной проводки. |
| Антиприлипание | Желательно | Снижает ток при залипании электрода, спасая нервы и заготовку. |
| Hot Start | Желательно | Автоматический импульс для лёгкого поджига в начале шва. |
| Вес и габариты | До 4 кг | Аппарат до 4 кг можно носить на плече, не уставая. |
| Сила тока для электрода 3 мм | 100–120 А | Стартовое значение; подбирается эмпирически. |
| Сила тока для электрода 4 мм | 140–160 А | Стартовое значение; слишком высокий ток даёт широкий шов и подрезы, слишком низкий — наплывы и отсутствие провара. |
| Полярность подключения | Обратная (электрод в плюс, масса в минус) | Для большинства рутиловых и основных электродов; для некоторых марок нужна прямая. Всегда читайте инструкцию к расходникам. |
| Длина дуги | Короткая | Длинная дуга разбрызгивает металл и не даёт нужного проплавления. |
| Ширина шва | В 2–3 раза больше диаметра стержня | Скорость ведения электрода подбирается под этот показатель. |
| Степень затемнения маски | 9–13 | Регулируется под ток; маска-хамелеон обязательна. |
Частые вопросы о выборе и настройке сварочного инвертора для начинающих
Какой сварочный инвертор выбрать начинающему для гаража и дома?
Для бытовых задач и обучения сварке в гараже достаточно инвертора с диапазоном тока 160–200 А. Этого хватает для электродов диаметром до 4 мм и металла толщиной до 5 мм. Не стоит гнаться за максимальным током 250 А — важнее обратить внимание на показатель ПВ (продолжительность включения), наличие функций антиприлипания и Hot Start, а также на вес и габариты аппарата.
Что такое ПВ (продолжительность включения) и почему это важно?
ПВ показывает, какую долю времени от десятиминутного цикла аппарат может варить непрерывно. Например, ПВ 60% при 160 А означает, что шесть минут можно работать, а четыре — давать технике остыть. Дешевые модели часто греются быстрее, что мешает в процессе сварки, поэтому для комфортного обучения лучше выбирать аппарат с более высоким показателем ПВ.
Как подобрать силу тока для электрода разного диаметра?
Сила тока подбирается эмпирически под толщину электрода: для электрода 3 мм стартуйте со 100–120 А, для 4 мм — со 140–160 А. Слишком высокий ток дает широкий шов и подрезы, слишком низкий — наплывы и отсутствие провара. Новичкам не стоит сразу выкручивать регулятор на максимум.
Какую полярность подключения использовать при сварке?
Для большинства рутиловых и основных электродов применяется обратная полярность (электрод в плюс, масса в минус), но для некоторых марок нужна прямая полярность. Всегда читайте инструкцию к расходным материалам, чтобы не гадать, почему дуга ведет себя странно.
Какие ошибки чаще всего допускают новички при первом шве?
Основные ошибки — слишком длинная дуга (разбрызгивает металл и не дает проплавления) и неправильная скорость ведения электрода. Ширина шва должна быть в 2–3 раза больше диаметра стержня: при слишком быстром движении получаются узкие валики с шлаковыми включениями, при слишком медленном — прожог и деформация детали. Начинайте с валиков на ненужном куске металла.